
1: Apakah ASTM B730, dan apakah ciri-ciri utama dan aplikasi tiub dikimpal Nikel 201 yang dihasilkan untuk spesifikasi ini?
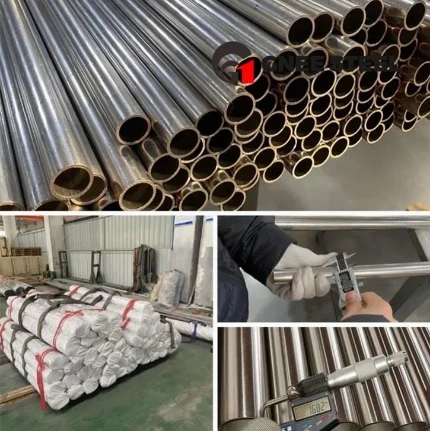
ASTM B730 ialah Spesifikasi Standard untuk Tiub Aloi Nikel dan Nikel Dikimpal. Khusus untuk UNS N02201 (Nickel 201), ia mengawal pembuatan tiub yang dicipta dengan membentuk-jalur atau kepingan bergulung rata ke dalam bentuk silinder dan mencantumkannya melalui kimpalan membujur, tanpa penambahan logam pengisi (kimpalan autogen).
Ciri-ciri penentu Nikel 201, yang menjadikan tiub kepada piawaian ini berharga, ialah:
Kandungan Karbon Rendah ( Kurang daripada atau sama dengan 0.02%): Ini adalah perbezaan kritikal daripada Nikel 200. Ia mengimunkan aloi terhadap "grafitisasi" – pemendakan karbon rapuh pada sempadan butiran semasa pendedahan berpanjangan kepada suhu antara 425 darjah dan 650 darjah (800 darjah F dan 1200 darjah F). Ini memastikan-kemuluran jangka panjang dan rintangan kakisan dalam-perkhidmatan suhu tinggi.
Rintangan Kakisan Luar Biasa: Nikel 201 menawarkan rintangan yang luar biasa kepada alkali kaustik panas dan pekat (natrium/kalium hidroksida), garam tidak-pengoksidaan dan pelbagai jenis bahan kimia organik dan bukan organik. Ia sangat tahan terhadap-tegasan teraruh-klorida keretakan kakisan.
Ketulenan & Kebolehfabrikan Tinggi: Dengan sekurang-kurangnya 99.0% nikel, ia tidak-mencemarkan dan mempamerkan kebolehkimpalan dan kebolehbentukan yang baik dalam keadaan anil.
Aplikasi Utama untuk Tiub Dikimpal ASTM B730 Nickel 201:
Penukar Haba dan Tiub Pemeluwap: Untuk mengendalikan larutan kaustik panas, asid organik atau-cecair proses ketulenan tinggi dalam loji kimia dan farmaseutikal.
Talian Instrumentasi dan Penderiaan: Dalam persekitaran yang menghakis di mana integriti tekanan dan ketulenan adalah kritikal.
Proses Paip untuk Bahan Kimia Khusus: Untuk memindahkan media yang agresif di mana tiub lancar mungkin kos-terlalu mahal untuk diameter yang lebih besar.
Konduit dan Sarung Elektrik: Di mana rintangan kakisan dan sifat-bukan magnet diperlukan.
Tiub yang dikimpal menawarkan kos-alternatif yang berkesan kepada tiub lancar (ASTM B161/ B725) untuk banyak aplikasi, terutamanya dalam diameter yang lebih besar dan dinding yang lebih nipis, di mana sifat-suhu dan kakisan-tinggi Nikel 201 diperlukan tetapi penarafan tekanan melampau tidak diperlukan.
2: Bagaimanakah tiub dikimpal ASTM B730 Nickel 201 dihasilkan, dan apakah kepentingan "kimpalan autogen"?
Proses pembuatan untuk tiub ASTM B730 ialah operasi berterusan yang tepat yang direka untuk menghasilkan-produk dikimpal berintegriti tinggi:
Penyediaan Jalur: Jalur Nikel 201 tergelek-sejuk, diperakui kepada ASTM B162 (lembaran), dicelah pada lebar yang diperlukan, yang menentukan lilitan tiub.
Membentuk: Jalur dibentuk secara beransur-ansur melalui satu siri gulung menjadi bentuk silinder dengan tepi disediakan untuk kimpalan.
Kimpalan – Langkah Kritikal: Jalur yang terbentuk melalui stesen kimpalan di mana jahitan membujur dicantum. Untuk Nikel 201 di bawah ASTM B730, ini hampir secara eksklusif dilakukan menggunakan kimpalan autogen:
Proses: Biasanya Kimpalan Gas Inert Tungsten (TIG) atau Kimpalan aruhan -Kekerapan (HF) Tinggi.
"Autogenous" Maksud: Tiada wayar pengisi ditambah. Kimpalan dibuat dengan menggabungkan tepi logam induk bersama-sama menggunakan haba arka (TIG) atau arus elektrik teraruh (HF).
Kepentingan: Ini mewujudkan zon kimpalan dengan kimia yang serupa dengan logam asas, memastikan rintangan kakisan yang konsisten. Ia meminimumkan risiko kakisan galvanik atau pengenalan kekotoran. Proses ini menghasilkan manik kimpalan yang bersih dan sempit.
Penyepuhlindapan Kimpalan (Penyelautan Penyepuhlindapan): Sejurus selepas kimpalan, tiub melalui penyepuh aruhan atau rintangan yang hanya memanaskan zon kimpalan dan Haba-Zon Terjejas (HAZ) sempit kepada suhu melebihi 700 darjah (1300 darjah F). Langkah kritikal ini:
Melarutkan sebarang karbida kromium yang memudaratkan yang mungkin terbentuk.
Semula-menhomogenkan struktur kimpalan tuang.
Melegakan tekanan.
Mengembalikan rintangan kakisan kimpalan ke tahap yang setara dengan logam asas.
Saiz & Kemasan: Tiub kemudiannya bersaiz kepada diameter akhir, diluruskan, dipotong mengikut panjang, dan dibersihkan/dijeruk.
3: Apakah kelebihan dan had utama penggunaan tiub dikimpal (ASTM B730) berbanding tiub lancar (ASTM B161/725) untuk aplikasi Nikel 201?
Pilihan antara tiub yang dikimpal dan lancar melibatkan pertukaran-antara prestasi, kos dan ketersediaan.
Kelebihan Tiub Dikimpal ASTM B730:
Kos-Keberkesanan: Secara umumnya kos 20-40% lebih rendah daripada lancar, terutamanya untuk diameter yang lebih besar (lebih 2") dan ketebalan dinding standard. Penggunaan bahan yang lebih cekap (dari helaian/gegelung) mengurangkan pembaziran.
Kemasan & Ketekalan Permukaan Dalaman yang Lebih Baik: Jalur-gelek sejuk bermula dengan kemasan unggul (cth, 2B). Permukaan dalaman tiub yang dikimpal lazimnya lebih licin dan lebih seragam daripada permukaan dalaman yang lebih kasar daripada tiub lancar-panas yang tersemperit atau dilukis, yang boleh memberi manfaat untuk aliran bendalir dan kebolehbersih.
Ketersediaan dalam Saiz Lebih Besar dan Dinding Nipis: Tiub yang dikimpal boleh dihasilkan secara ekonomi dalam diameter melebihi 12 inci dan dengan dinding yang sangat nipis dan konsisten yang sukar atau mustahil dicapai melalui kaedah yang lancar.
Toleransi Dimensi Lebih Ketat: Kawalan yang sangat baik terhadap OD dan ketebalan dinding disebabkan oleh ketepatan permulaan jalur.
Had/Pertimbangan untuk Tiub Dikimpal ASTM B730:
Jahitan Kimpalan sebagai Titik Lemah Berpotensi: Walaupun penyepuhlindapan, kimpalan adalah zon yang berbeza dari segi metalurgi. Dalam aplikasi dengan lenturan kitaran yang teruk atau tegasan kilasan, jahitan secara teorinya boleh menjadi tapak permulaan keletihan. Untuk aplikasi tekanan statik, ini tidak membimbangkan apabila tiub dikilangkan dan diperakui dengan betul.
Falsafah Penarafan Tekanan: Walaupun ia boleh dinilai untuk tekanan tinggi, sesetengah kod kejuruteraan konservatif atau spesifikasi pemilik mungkin mewajibkan tiub lancar untuk-tekanan tinggi atau aplikasi perkhidmatan maut tertentu, tanpa mengira prestasi yang ditunjukkan.
Persepsi: Dalam sesetengah industri tradisional, masih terdapat kecenderungan sejarah yang memihak kepada tiub lancar, walaupun teknologi tiub dikimpal moden telah menutup jurang prestasi untuk banyak perkhidmatan.
Garis Panduan Pemilihan: Gunakan kimpalan (ASTM B730) untuk aplikasi-sensitif kos, penukar haba, instrumentasi dan garisan proses di mana rintangan kakisan dan kemasan dalaman menjadi keutamaan. Tentukan lancar (ASTM B161/725) untuk aplikasi di bawah tekanan yang sangat tinggi, tekanan kitaran yang melampau atau di mana kod yang mengawal secara jelas memerlukannya.
4: Apakah ujian dan pemeriksaan kawalan kualiti kritikal yang dimandatkan oleh ASTM B730 untuk tiub Nikel 201?
ASTM B730 menguatkuasakan rejim kualiti yang ketat untuk memastikan integriti tiub, terutamanya memfokuskan pada jahitan kimpalan.
Peperiksaan Tidak Musnah Mandatori (NDE) Kimpalan:
100% Penuh-Ujian Semasa Eddy Panjang: Ujian utama. Siasatan mengesan variasi dalam medan elektromagnet tiub yang disebabkan oleh kecacatan kimpalan seperti retak, kekurangan gabungan atau kemasukan. Tiub diuji kepada standard yang diketahui (standard penentukuran dengan kecacatan buatan).
Ujian Alternatif/Dibenarkan: Ujian hidrostatik atau ujian pneumatik boleh digunakan dengan persetujuan, tetapi arus pusar ialah standard untuk mengesan kecacatan-khusus jahitan.
Ujian Tekanan: Setiap tiub atau sampel wakil dari setiap lot mesti menahan ujian tekanan hidrostatik atau pneumatik tanpa kebocoran. Tekanan ujian dikira berdasarkan dimensi tiub dan kekuatan bahan.
Ujian Meratakan (Memusnahkan): Satu cincin sampel tiub diratakan di antara plat selari sehingga dinding bertemu. Kimpalan mestilah berorientasikan 90 darjah dari arah daya. Spesifikasi memerlukan kimpalan dan logam induk tidak menunjukkan keretakan atau bukaan melebihi kedalaman yang ditentukan. Ujian ini mengesahkan kemuluran dan kekukuhan kimpalan.
Ujian Bengkok Terbalik (Memusnahkan): Untuk diameter yang lebih kecil, jalur sampel yang mengandungi kimpalan dibengkokkan ke belakang di atas mandrel. Ujian teruk ini mengkaji kemuluran kimpalan dan bebas daripada kecacatan.
Pensijilan & Kebolehkesanan: Pengilang mesti membekalkan Laporan Ujian Bahan (MTR) yang boleh dikesan kepada haba bahan mentah (jalur). MTR mesti mengesahkan komposisi kimia memenuhi UNS N02201 dan bahawa semua ujian yang diperlukan telah dilakukan dan lulus.
5: Apakah pertimbangan utama untuk mereka bentuk, membuat dan memasang sistem menggunakan tiub dikimpal ASTM B730 Nickel 201?
Pelaksanaan yang berjaya memerlukan perhatian kepada reka bentuk, pengendalian dan penyatuan.
Pertimbangan Reka Bentuk:
Penarafan Tekanan: Kira menggunakan tegasan yang dibenarkan untuk Nikel 201 pada suhu reka bentuk, menggunakan ketebalan dinding minimum (perakaun untuk toleransi pembuatan).
Pengembangan Terma: Nikel mempunyai pekali pengembangan terma yang berbeza daripada keluli karbon. Benarkan gelung pengembangan atau belos yang mencukupi dalam-sistem bahan campuran.
Sokongan: Gunakan penyangga dengan jarak yang mencukupi, bersih (sebaik-baiknya berlapik-plastik) untuk mengelakkan lelasan dan kakisan galvanik.
Fabrikasi & Pemasangan:
Pengendalian: Lindungi permukaan dalaman yang licin daripada pencemaran. Penutup berakhir semasa penyimpanan dan pengangkutan.
Memotong: Gunakan roda atau gergaji yang melelas khusus untuk aloi nikel. Pastikan potongan adalah segi empat sama dan -tanpa burr; debur tepi dalaman dengan teliti.
Lenturan: Boleh dibengkokkan sejuk menggunakan pembengkok tiub standard. Gunakan jejari lentur minimum 3x tiub OD untuk mengelakkan kedutan atau penipisan yang berlebihan, terutamanya pada orientasi jahitan kimpalan.
Kimpalan (ke kelengkapan atau tiub lain): Gunakan GTAW (TIG) dengan logam pengisi yang sepadan (ERNi-1). Pastikan kebersihan yang sangat baik, gas pembersihan (argon) yang betul pada bahagian dalam tiub (ID) untuk mengelakkan pengoksidaan dalaman ("gula"), yang akan memusnahkan rintangan kakisan. Jahitan autogen tidak boleh digunakan sebagai akar untuk kimpalan lilitan; ia mesti dimasukkan sepenuhnya ke dalam penyediaan kimpalan.
Kebersihan & Pasif Sistem: Selepas fabrikasi, keseluruhan sistem hendaklah dibersihkan secara kimia (dijeruk) dengan larutan asid nitrik untuk membuang sebarang pencemaran besi tertanam daripada alatan dan untuk memasifkan permukaan, memulihkan lapisan oksida pelindung yang seragam. Ini amat penting untuk-ketulenan tinggi atau perkhidmatan menghakis.
Ringkasnya, tiub dikimpal ASTM B730 Nickel 201 ialah produk-kualiti tinggi, kos-yang dioptimumkan untuk aplikasi suhu yang menghakis dan{4}}tinggi. Kebolehpercayaannya bergantung pada pematuhan ketat kepada protokol pembuatan dan ujian standard dan pada pengendalian dan amalan pemasangan yang betul yang menghormati sifat unik aloi nikel.